项目概述与适用范围
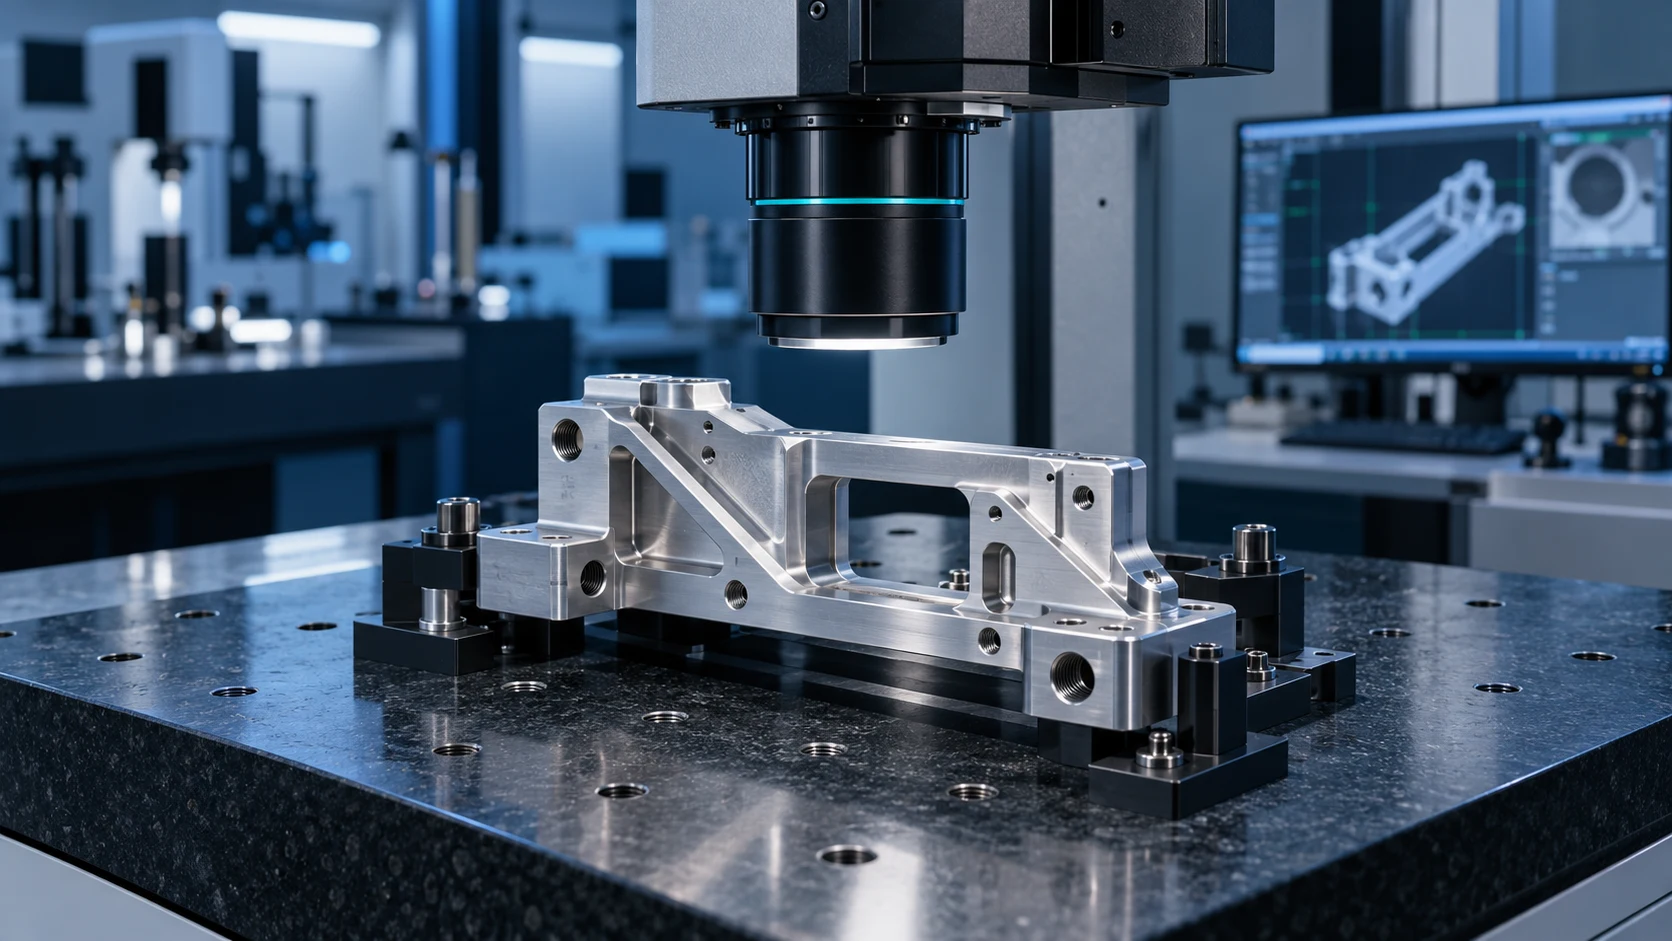
机床精度测试用于评价机床在规定条件下的几何、定位及加工相关精度,为安装验收和精度保持管理提供依据。中优检测按照机床类型与客户技术协议安排测试,帮助定位误差来源。
测试可涉及直线度、垂直度、定位准确度、重复定位及适用的加工试件评价。空载几何精度与实际切削性能不同,应根据验收目的分别确认。
技术依据与方案确认
可参考 ISO 230 系列及相应机床标准。测试前确认调平、预热、环境与补偿状态,按约定行程和方向采集数据,区分系统误差、重复性与反向差异。
测量方案应从目标量及其用途开始,确认是产品验收、设备状态诊断还是工程比较。方法、量程、分辨能力和环境条件应适合所需精度,不能只看仪器显示位数。测量位置、方向、工况与基准也要写入方案,使不同时间或不同人员得到的数据具有明确可比条件。
几何精度与定位精度分开核对
机床精度评价可包括几何关系、轴线运动、定位与重复定位等不同内容。工作空间内某一点表现良好,不代表整个行程一致;单轴结果也不能直接代表多轴联动加工能力。检测方案应按机床结构和用途确定轴线、行程区段与测量位置。
环境温度、机床预热、基础与安装状态会影响测量,检测前应记录并按方法稳定。补偿功能是否开启、参数版本及运行方向也应明确。报告中的数据可用于安装验收、维护或精度恢复,但不能仅凭几何测量断言所有工件均能达到某一加工公差。需要时可结合试切和实际工艺开展综合验证。
实施流程与过程控制
实施前检查样品或设备状态,确认安装、预热和环境稳定情况,按需要准备测量基准与辅助装置。仪器及测量链应处于适用状态,对可能影响结果的背景、漂移或干扰进行检查。原始读数和设备运行状态同步记录。
测量过程中采用约定路径和重复次数,观察数据分散及异常点。对重新定位、调整、清洁或参数修改,保留发生时间和原因,避免把状态变化前后数据无条件合并。必要时通过对照或复测检查结果的稳定性。
送检准备与样品要求
提供机床型号、行程、轴配置、精度指标、补偿参数和现场条件,安排安全操作人员及所需工装。
提供对象的结构、材料、尺寸或运行参数,并说明关注区域及已知问题。现场测量需要确认供电、空间、基础和操作条件;实验室样品需做好运输保护。若有图纸公差、历史数据或客户验收方法,应一并提供。对测试期间不能改变的设置、补偿及装配条件,提前明确,防止操作改变被测对象本身。
结果解读与适用边界
结果应连同测量条件、方法和适用的不确定度信息使用。分辨率、准确度和重复性是不同概念,不能只因数值位数多就认定精度更高。符合性判断需要与指定公差和规则对应,缺少限值时可报告实测数据,不宜随意作通用合格结论。
测量发现可作为问题诊断依据,但根因需要结合工艺、结构及历史状态分析。不同测量方法间的偏差,应先检查基准、定义和条件。
校正参数后的结果应与校正前区分,测量报告不能掩盖状态变化。单轴定位合格也不自动证明整机轮廓加工精度合格。
工程应用与常见问题
企业可将关键测量项目纳入安装验收、维护后复核及周期性状态管理。保存基线、环境和设置记录,能够更早发现变化趋势。进行调整或维修后,采用可比方法确认改善效果,并检查相关指标是否受影响。将数据与实际产品质量或设备运行问题关联,有助于把测量结果转化为明确的工程行动。
问:为什么环境温度要记录?答:机床及测量基准的热变形会影响结果,明确环境与热状态有助于解释和复现精度变化。
中优检测服务对接
山东中优检测有限公司以自有实验室为依托,面向工业制造、消费品和电子电器等领域开展检测服务。项目沟通围绕产品、使用条件和报告用途展开,先确认检测范围,再确定样品准备与实施安排。客户可以提供图纸、参数、技术协议或已有异常记录,便于技术人员形成有针对性的方案。
我们的服务重视从需求到结果的衔接:检测前明确目标和判据,检测中保留样品及过程信息,检测后结合实际条件解释数据。研发比较、采购验收和质量问题排查的要求不同,可在委托时一并说明。样品数量、检测周期和费用依据具体项目确认,使交付内容与客户需求相匹配。
项目咨询电话:0531-84251183;微信:15553182812;邮箱:848058626@qq.com。沟通时请注明产品名称、型号、检测目的及计划安排。